Puertas de alta velocidad para sistemas transportadores: guía de integración con PLC
 high-speed-door-conveyor-integration
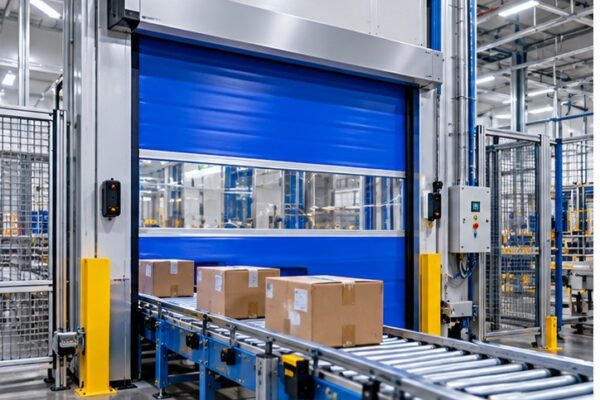
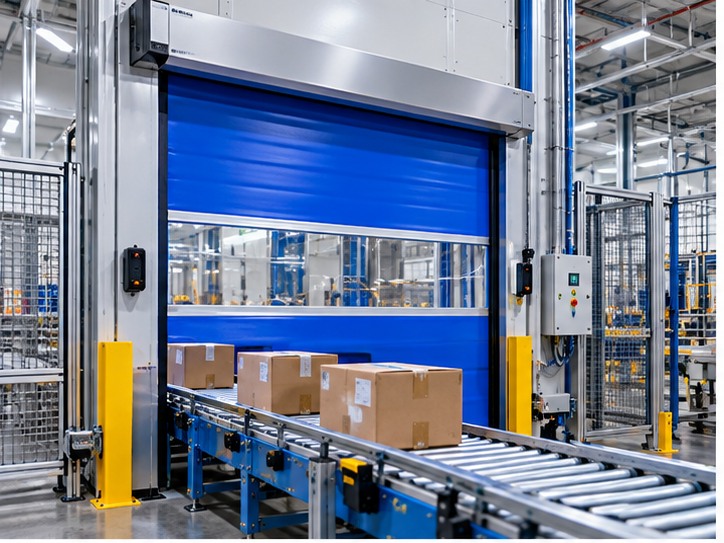
Integración de puerta de alta velocidad con transportador conecta una puerta industrial rápida con una línea automatizada de manipulación de materiales, de modo que la puerta responde a la llegada del producto, al estado del transportador, a las condiciones de seguridad y a la retroalimentación de posición. En lugar de funcionar como una entrada independiente, la puerta se convierte en una parte coordinada de la secuencia de automatización del transportador.
Para los ingenieros de almacén y los integradores de sistemas, las preguntas importantes no son simplemente con qué rapidez se abre la puerta. Las preguntas más relevantes son: ¿Cuándo puede un transportador liberar una carga? ¿Cómo sabe el PLC que la puerta está completamente abierta? ¿Qué ocurre cuando falla un sensor o se pulsa una parada de emergencia? ¿Y cómo debe recuperarse el sistema de un fallo sin reiniciarse inesperadamente?
Esta guía práctica explica las señales de entrada/salida del PLC, un ejemplo de secuencia operativa, los enclavamientos de seguridad, los errores de integración comunes y siete consideraciones de ingeniería para puertas de alta velocidad utilizadas con transportadores de rodillos, de banda, de cadena y de paletas.
Nota de ingeniería: Los nombres de señales, las tablas y la secuencia a continuación son ilustrativos, no instrucciones de cableado certificadas por SEPPES. Se requiere un esquema eléctrico específico del proyecto, un manual del controlador, una evaluación de riesgos y un procedimiento de puesta en marcha. Las funciones de seguridad no deben depender únicamente de la lógica ordinaria del PLC ni de la indicación estándar de posición de la puerta.
¿Qué es una puerta de alta velocidad para sistemas transportadores?
Una puerta de alta velocidad para transportadores es una puerta industrial de accionamiento automático situada en una abertura de transferencia de materiales. Puede separar zonas de producción, reducir el intercambio de aire no controlado o formar parte de un sistema de transferencia protegido, permitiendo al mismo tiempo que paquetes, contenedores o paletas atraviesen la abertura.
A diferencia de una entrada peatonal típica, su solicitud de apertura puede originarse desde un PLC de transportador, un sensor fotoeléctrico de producto, una secuencia controlada por WMS/WCS u otro controlador de automatización autorizado. Su secuencia de cierre debe coordinarse con las señales de producto despejado y los dispositivos de protección adecuados.
Para la selección de productos, consulte Puertas de alta velocidad SEPPES y Puertas enrollables de alta velocidad de PVC. El modelo correcto depende del tamaño de la abertura libre, el ciclo de trabajo, la disposición del transportador, la separación ambiental y los requisitos de seguridad.
Por qué la automatización de transportadores necesita la integración de puertas en 2026
La manipulación de materiales es cada vez más automatizada, y los almacenes adoptan robótica, equipos conectados y orquestación a nivel de sistema. El Informe Anual de la Industria 2026 de MHI, elaborado con Deloitte, analiza la adopción de IA, robótica y tecnología de cadena de suministro. En el anuncio público del informe, la robótica y la automatización se situaron entre las tecnologías percibidas como altamente disruptivas para las cadenas de suministro.
Para las instalaciones equipadas con transportadores, estas tendencias aumentan la importancia de las transferencias fiables entre equipos. Una puerta que se abre tarde puede crear una cola. Una señal de confirmación de apertura ausente puede detener una línea. Una puerta que se cierra antes de que la abertura de transferencia esté despejada puede crear un peligro inaceptable. Por lo tanto, la integración fiable depende de secuencias de control deterministas y probadas, no simplemente de adquirir un motor más rápido.
Cómo se integran las puertas de alta velocidad con los sistemas PLC
 control-plc-puerta-alta-velocidad
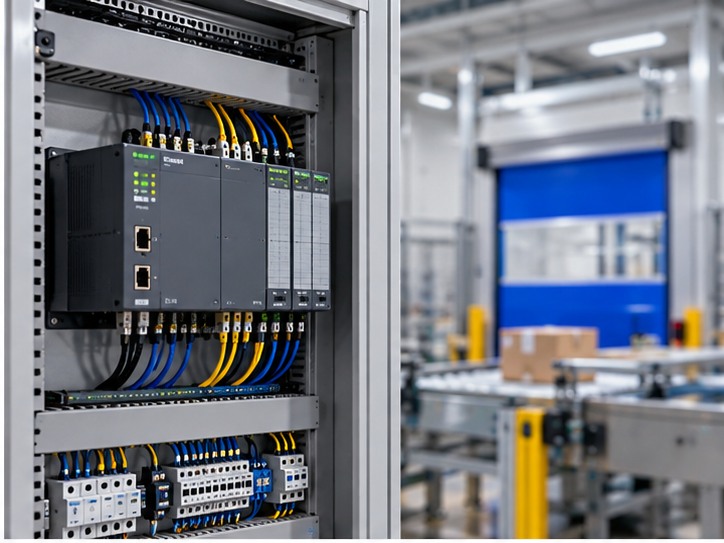
En una arquitectura típica, el PLC del transportador gestiona el movimiento del material y solicita la apertura de la puerta. El controlador de la puerta acciona su motor y reporta su estado. Un sistema de seguridad separado o integrado gestiona las funciones de protección identificadas de acuerdo con la evaluación de riesgos de la máquina.
Arquitectura de control típica
- Material detectado: Un sensor fotoeléctrico u otro sensor de proceso identifica una carga que se aproxima al punto de transferencia.
- Solicitud de apertura: El PLC del transportador envía una solicitud a través de una interfaz compatible, a menudo un contacto seco o un protocolo de comunicación especificado.
- Movimiento de la puerta: El controlador de la puerta verifica las condiciones permisivas e inicia la apertura.
- Confirmación de apertura: Una señal de estado validada indica que la puerta se encuentra en la posición de apertura requerida.
- Liberación del transportador: La línea permite la transferencia solo cuando se cumplen las condiciones requeridas.
- Despeje y cierre: Una vez confirmado el despeje para la transferencia, el controlador puede cerrar la puerta si las condiciones de protección lo permiten.
Los métodos de conexión disponibles dependen del controlador específico y de sus módulos opcionales. Las E/S de contacto seco, RS485, PROFINET o EtherNet/IP solo deben especificarse cuando la puerta y el hardware de automatización realmente los admitan.
Señales de entrada y salida del PLC: ejemplo de lista de E/S
| Señal | Dirección relativa al PLC del transportador | Propósito típico | Nota importante |
|---|---|---|---|
| DOOR_OPEN_REQUEST | Salida | Solicita la apertura de la puerta | Comando, no confirmación |
| DOOR_CLOSE_REQUEST | Salida (si es compatible) | Solicita el cierre de la puerta | No debe anular los controles de protección |
| DOOR_FULLY_OPEN | Entrada | Retroalimentación de posición | Validar la idoneidad antes de utilizarla como permiso |
| DOOR_FULLY_CLOSED | Entrada | Indicación de posición cerrada | No es intrínsecamente apta para funciones de seguridad |
| DOOR_FAULT | Entrada | Estado de alarma o no disponible | Detener/restringir las transferencias según lo definido en el diseño |
| CONVEYOR_LOAD_PRESENT | Entrada | Detectar material que se aproxima | Detección de proceso, no protección de personas |
| TRANSFER_CLEAR | Entrada | Confirmar que el producto ha despejado el punto monitoreado | La ubicación del sensor depende de la aplicación |
| SAFETY_PERMISSIVE | Interfaz apta para funciones de seguridad cuando se requiera | Autorización de protección | Diseñar y validar mediante ingeniería de seguridad |
Estos son ejemplos funcionales, no un mapa de cableado. La polaridad de las señales, la selección de contacto normalmente abierto/normalmente cerrado, la integridad de la retroalimentación, la temporización y el comportamiento durante la pérdida de alimentación deben definirse en la documentación del proyecto.
Secuencia de operación paso a paso de la puerta del transportador
Paso 1 — Detectar el producto que se aproxima
Un sensor de proceso identifica un paquete o palé aguas arriba del vano de la puerta. La posición de detección y la velocidad del transportador determinan el tiempo de anticipación disponible para la apertura.
Paso 2 — Solicitar la apertura de la puerta
El PLC emite una solicitud de apertura y gestiona el estado de liberación de material aguas arriba. Una solicitud por sí sola no demuestra que la puerta esté abierta.
Paso 3 — Esperar la confirmación de apertura
La secuencia de transferencia espera una indicación adecuada de puerta abierta y todos los permisos de seguridad aplicables. Los tiempos de espera deben generar alarmas definidas en lugar de liberar el producto silenciosamente.
Paso 4 — Transferir el material a través de la abertura
Una vez confirmadas las condiciones requeridas, el transportador mueve el material a través del vano de la puerta. La envolvente del producto, el espacio lateral y la altura de la carga deben considerarse en la fase de diseño.
Paso 5 — Confirmar que la abertura está despejada
Los sensores de proceso confirman que el material ha pasado el punto monitoreado. Una señal de producto despejado no debe confundirse con un dispositivo de protección de personas.
Paso 6 — Permitir el cierre
El controlador de la puerta puede cerrar cuando se liberan los comandos de apertura y sus propias condiciones operativas y de protección permiten el movimiento.
Paso 7 — Gestionar fallos y recuperación
Si la puerta no se abre, se pierde la confirmación o se activa un dispositivo de protección, el sistema entra en su respuesta de fallo diseñada. La recuperación debe evitar movimientos inesperados del transportador o de la puerta, especialmente tras el restablecimiento de la alimentación.
Sensores, enclavamientos de seguridad y paradas de emergencia
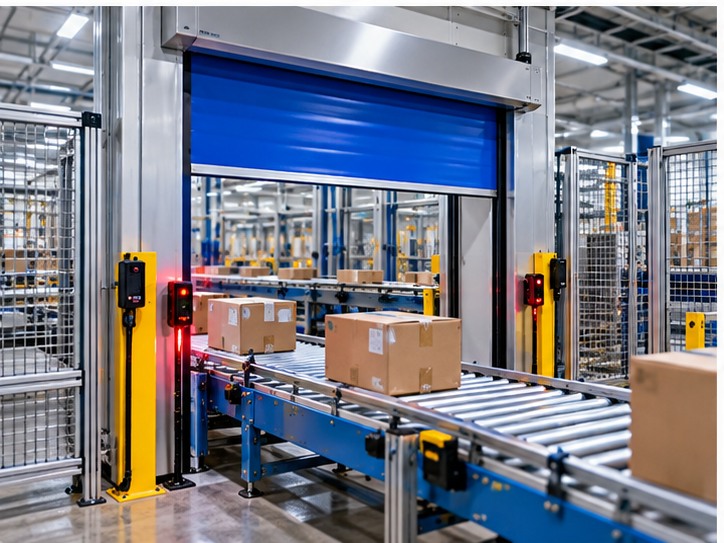 sensores-fotoelectricos-puerta-transportador
La distinción de diseño más importante es entre control de proceso y control relacionado con la seguridad. Un sensor que detecta una caja de cartón puede ayudar a coordinar la sincronización de la cinta transportadora, pero no debe utilizarse automáticamente como salvaguarda de seguridad del personal.
Dependiendo de la evaluación de riesgos, el sistema puede requerir resguardos, protección fotoeléctrica monitoreada, enclavamientos de seguridad, funciones de parada de emergencia, lógica con calificación de seguridad u otras medidas. Una puerta que opera como parte de un arreglo de resguardo de máquina requiere más que una solicitud estándar de apertura/cierre.
Para instalaciones en EE. UU., considere OSHA 29 CFR 1910.212 (resguardo de máquinas) y OSHA 29 CFR 1910.147 (control de energía peligrosa) cuando corresponda. Los requisitos específicos de resguardo y control dependen de la maquinaria y las actividades laborales.
Nunca anule el borde de seguridad, la cortina de luz o el enclavamiento de seguridad de la puerta para mantener el rendimiento de la cinta transportadora. El personal de ingeniería debe evaluar el comportamiento de parada segura, la prevención de reinicios inesperados y la detección de fallas para toda la línea.
¿Qué tipo de puerta es mejor para aplicaciones con transportadores?
| Aplicación | Posible elección de puerta | Consideración principal |
|---|---|---|
| Transferencia de material en interiores pequeños | Puerta enrollable de alta velocidad de PVC compacta | Holgura de apertura, tasa de ciclos, resguardo accesible |
| Riesgo frecuente de impacto | Puerta de alta velocidad con cremallera compatible | Diseño de recuperación y envolvente de material |
| Producción con separación térmica | Puerta de alta velocidad aislada adecuadamente especificada | Rendimiento térmico y entorno de sensores |
| Transferencia en celda robótica con resguardo | Puerta de seguridad de máquina diseñada específicamente | Función de seguridad validada e interfaz con la máquina |
| Abertura grande para transportador de paletas | Puerta industrial de alta velocidad personalizada | Holgura, ciclo de trabajo, estructura y controles |
Explorar puertas de cremallera de alta velocidad de marca SEPPES o la guía existente de SEPPES sobre sistemas de resguardo de máquinas para celdas robóticas y líneas automatizadas. Una puerta de tráfico estándar no debe presentarse como una puerta de seguridad de máquina sin evidencia específica de la función protectora.
Integración de transportadores SEPPES: referencia de aplicación
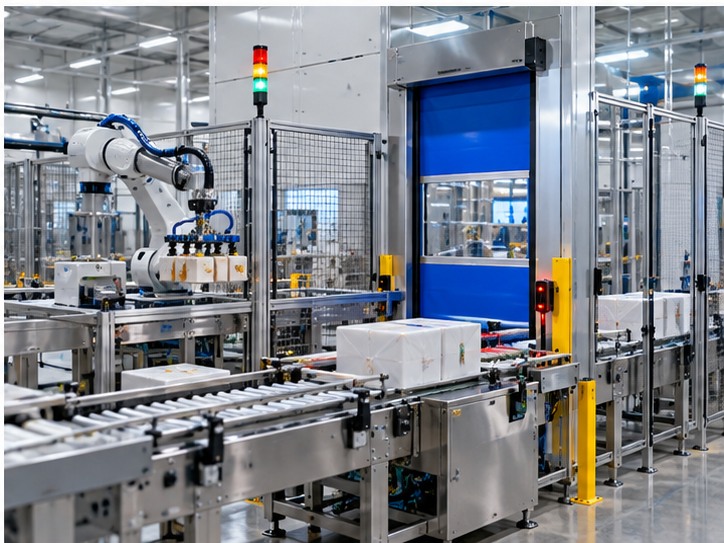 automated-conveyor-system-door
SEPPES publica una puerta para sistema de transporte automatizado página de aplicación que explica cómo las puertas industriales pueden interactuar con transportadores de rodillos, bandas, cadenas y paletas. Proporciona una referencia útil para discutir la compatibilidad de equipos y los requisitos del proyecto.
Para este artículo, las ilustraciones son conceptuales y la tabla de señales es genérica. Antes de presentar recuentos específicos de proyectos, ahorros en plazos de entrega o cifras de rendimiento de seguridad, verifíquelos contra los registros de casos aprobados y los planos técnicos del fabricante.
7 consejos esenciales de ingeniería para la integración con PLC
- Defina la envolvente de material: Mida el ancho máximo de carga, la altura, el voladizo y la elevación del transportador.
- Separe los comandos del estado: Una solicitud de apertura no es una señal de confirmación de apertura.
- Especifique la temporización: Defina la distancia de avance, el tiempo de apertura, el retardo de parada, la duración de la transferencia y el manejo de tiempos de espera.
- Documente el comportamiento a prueba de fallos: Describa la pérdida de energía, la pérdida de comunicación, las paradas de emergencia y la prevención de reinicios inesperados.
- Mantenga las funciones de seguridad independientes cuando sea necesario: Utilice un sistema de seguridad adecuadamente diseñado en lugar de bits de PLC ordinarios para funciones protectoras.
- Verifique las interfaces del controlador con anticipación: Confirmar tensión, tipos de E/S, protocolos compatibles y si se necesitan módulos opcionales.
- Poner en servicio con cargas reales: Probar cargas máximas, estados anómalos de sensores, aberturas bloqueadas y recuperación controlada de fallos.
Problemas comunes de integración de puertas de alta velocidad con transportadores
| Síntoma | Causa posible | Verificación de ingeniería |
|---|---|---|
| La puerta no se abre antes de que llegue el producto | Disparo tardío, apertura lenta, solicitud ausente | Revisar la posición del sensor y las marcas de tiempo de los eventos |
| El PLC solicita la apertura pero no recibe retroalimentación | Mapeo de entradas, cableado, fallo del controlador | Verificar las señales con diagnósticos aprobados |
| La puerta se cierra mientras hay cargas cerca | Secuencia defectuosa o diseño de detección inadecuado | Detener el sistema; reevaluar los controles y la cobertura de protección |
| El transportador permanece detenido | Permisivo ausente o fallo enclavado | Revisar el historial de fallos y las condiciones de recuperación |
| Reinicio inesperado tras el retorno de la alimentación | Enclavamiento de reinicio insuficiente | Revisar el diseño de seguridad; prohibir el reinicio automático no intencionado |
| Apertura frecuente por falsas alarmas | Zona del sensor o lógica de comando | Verificar las condiciones de disparo del proceso |
Información del proyecto que debe enviarse al fabricante de la puerta
Para recibir una propuesta práctica de puerta para transportador, proporcione: luz de paso libre ancho × alto en milímetros; tipo y elevación del transportador; dimensiones máximas de la carga; ciclos esperados por hora; orientación de instalación de la puerta; espacio libre superior y lateral disponible; suministro eléctrico; interfaz de PLC deseada; retroalimentación de posición de puerta disponible; dispositivos de protección existentes; requisitos de temperatura e higiene; y responsabilidades de puesta en servicio.
Si la puerta formará parte de un sistema de salvaguarda de la máquina, proporcione también la evaluación de riesgos de la máquina y las funciones de seguridad requeridas para que la idoneidad pueda evaluarse explícitamente.
Preguntas frecuentes
¿Puede un PLC abrir automáticamente una puerta de alta velocidad?
Sí, cuando el controlador de la puerta admite una interfaz compatible de solicitud de apertura. El PLC debe basarse en la confirmación de estado adecuada antes de liberar la transferencia de material.
¿Pueden las puertas de alta velocidad integrarse con transportadores de rodillos y de banda?
Pueden integrarse en líneas automatizadas de manipulación de materiales con rodillos, cintas, cadenas y otros sistemas, sujeto a las dimensiones de apertura, compatibilidad de control, medidas de protección y puesta en servicio.
¿Qué señales son las más importantes?
Las señales típicas incluyen solicitud de apertura, retroalimentación de puerta abierta, indicación de fallo, detección de producto aguas arriba e información de transferencia despejada. La lista completa de señales es específica de cada proyecto.
¿Pueden las entradas estándar del PLC servir como enclavamientos de seguridad?
No automáticamente. Las funciones relacionadas con la seguridad requieren una evaluación de ingeniería y componentes y arquitectura adecuados para los riesgos identificados.
¿Qué ocurre si falla la comunicación?
La línea debe seguir su respuesta de fallo predefinida. Dependiendo de la evaluación de riesgos, esto puede requerir inhibir la transferencia, detener el movimiento, reportar una alarma y realizar una recuperación controlada.
¿Se controlan los AGV y los transportadores de la misma manera?
Ambos pueden solicitar la apertura de la puerta mediante una interfaz de control, pero la gestión del tráfico de AGV, la localización, los permisos de ruta y los requisitos de seguridad difieren de los de las líneas fijas de transportador.
Conclusión: Hacer que la puerta forme parte del sistema de manipulación de materiales
La integración exitosa de puertas rápidas con transportadores depende de una sincronización coordinada, una retroalimentación de posición fiable, interfaces de PLC compatibles y un sistema de protección correctamente diseñado. Una puerta rápida no debe tratarse como una barrera motorizada autónoma cuando forma parte de una secuencia de transferencia automatizada.
Para un proyecto de puerta industrial para transportador, explore las soluciones de puertas rápidas de SEPPES o contacte con SEPPES con las dimensiones de su puerta, el diseño del transportador, la envolvente del producto, la interfaz de automatización y los requisitos de seguridad para analizar una configuración adecuada.